Die Qualität eines jeden Glasfaserverstärkten Betons (GRC)-Elements ist untrennbar mit der Qualität der zu seiner Herstellung verwendeten Form verbunden. Im Gegensatz zu gewöhnlichen Betonfertigteilen – bei denen die Schalung ein relativ grober, tragender Behälter ist – ist eine gfB-Form ein Präzisionswerkstück. Sie muss die Oberflächenstruktur bis ins Submillimeter-Detail originalgetreu wiedergeben, über Dutzende oder Hunderte von Produktionszyklen hinweg enge Maßtoleranzen einhalten und sich sauber lösen, ohne selbst tief untergeschnittene Profile zu beschädigen. Die richtige Auslegung und Auswahl der Form ist kein optionaler Schritt, sondern eine grundlegende Voraussetzung für die Herstellung von GRC, das den Spezifikationen entspricht.
Jeder Hersteller von GFB-Elementen verfolgt bei diesem Thema seinen eigenen Ansatz. Einige ziehen es vor, ihre Formen selbst herzustellen, während andere diesen Teil der Arbeit an einen spezialisierten Hersteller vergeben. Beide Strategien haben ihre Vor- und Nachteile. Vor der Entscheidung für die eine oder andere Vorgehensweise müssen viele Aspekte der Produktion berücksichtigt werden.
Warum GFB höhere Anforderungen an seine Formen stellt
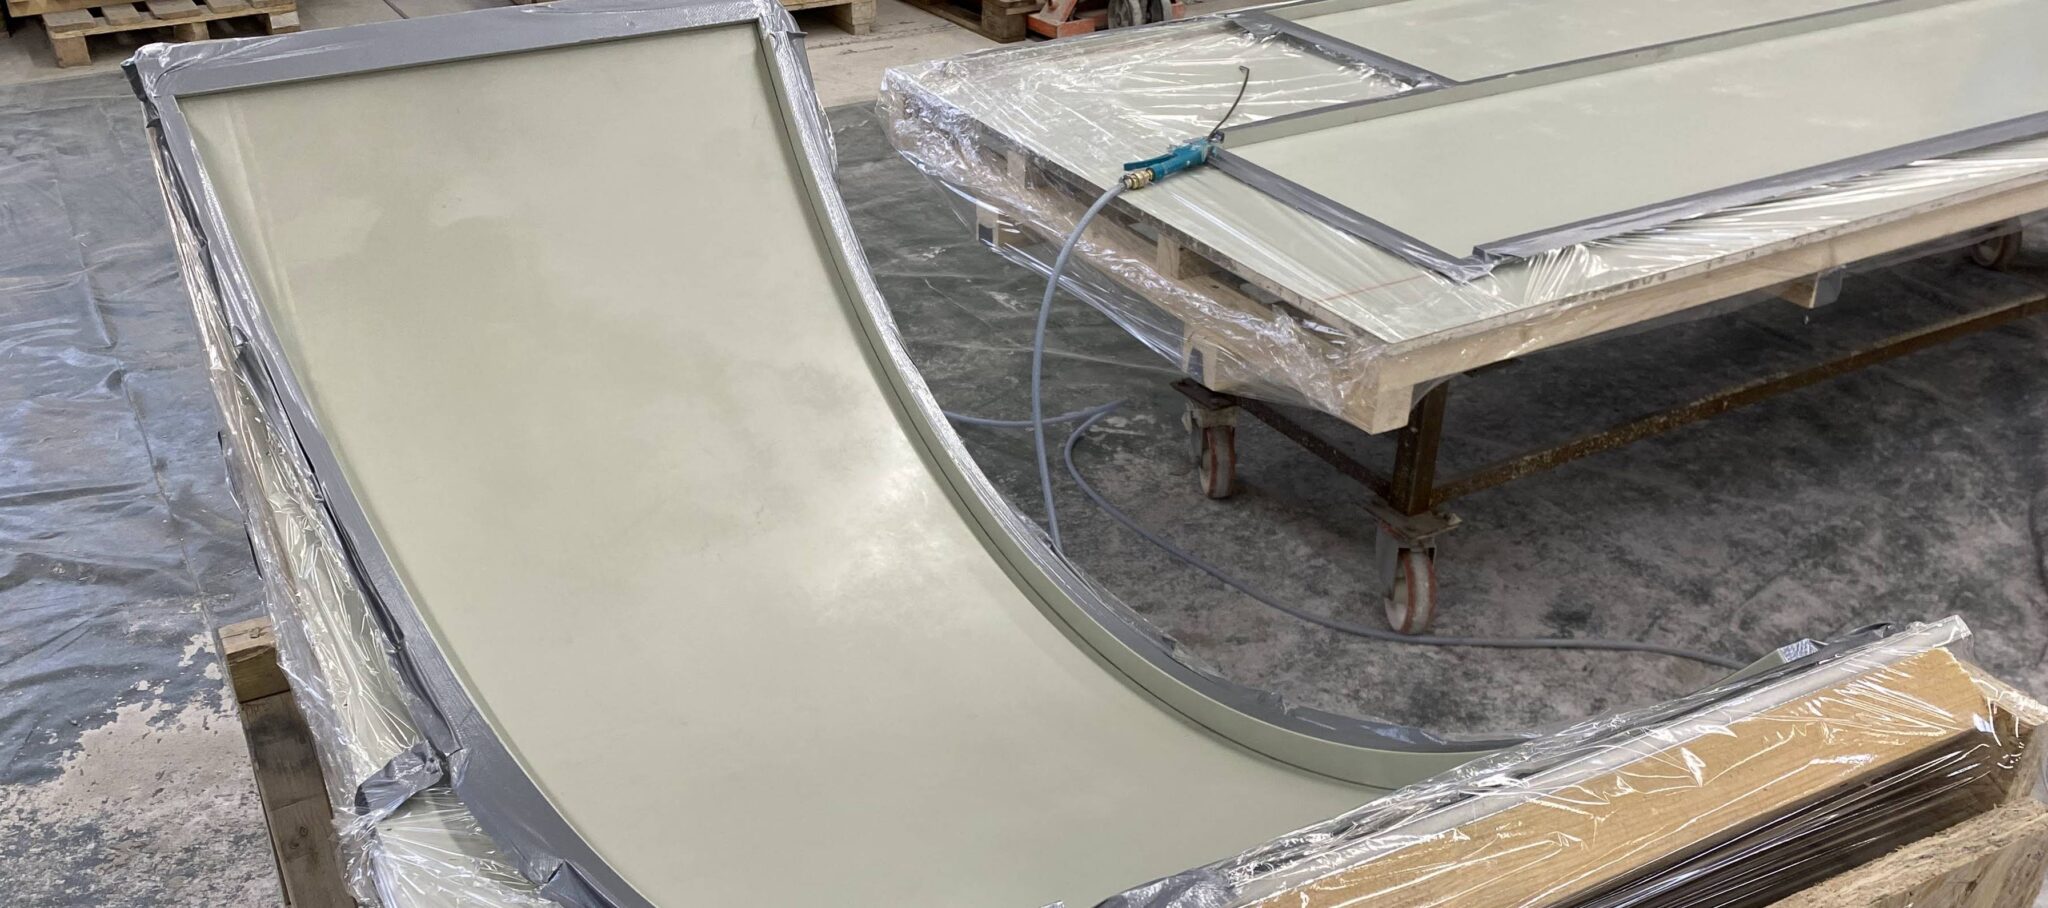
GFB-Elemente sind in der Regel dünnwandig – oft nur 10–15 mm dick – und weisen häufig komplexe, tief profilierte Geometrien auf, die bei gewöhnlichem Beton nicht praktikabel wären. Die auf die Schalung durch frischen GRC ausgeübten Drücke sind weitaus geringer als bei einem herkömmlichen Stahlbeton-Einbau, was bedeutet, dass GFB-Formen größer, leichter und filigraner sein können als ihre Beton-Pendants. Dieser scheinbare Vorteil wird jedoch durch eine Reihe anspruchsvoller Anforderungen mehr als aufgewogen, denen gewöhnliche Schalungen einfach nicht ausgesetzt sind.
Die wichtigsten Leistungsanforderungen an eine GRC-Form sind:
- Maßgenauigkeit und Formstabilität – die Form muss ihre Form während des gesamten Produktionslaufs präzise beibehalten und dabei Volumenänderungen des GRC, einschließlich Trocknungsschrumpfung und thermischer Bewegungen, berücksichtigen
- Oberflächenwiedergabetreue – jede Textur, jedes Profil und jede Fuge auf der Formoberfläche wird originalgetreu als Spiegelbild auf dem fertigen Bauteil wiedergegeben; Fehler und sichtbare Fugen in der Form werden zu Fehlern im Produkt
- Entformungsverhalten – die Form muss ein sauberes und beschädigungsfreies Entformen des ausgehärteten GRC ermöglichen; dies ist besonders kritisch bei Bauteilen mit tiefen Hinterschneidungen, scharfen Kanten oder feinen Oberflächendetails
- Wiederverwendbarkeit – die Wirtschaftlichkeit der GRC-Produktion hängt stark davon ab, wie viele Produktionsdurchläufe eine Form leisten kann, bevor die Maßgenauigkeit oder Oberflächenqualität nachlässt
Die Entwicklung der GFB-Formmaterialien
Holz und Sperrholz
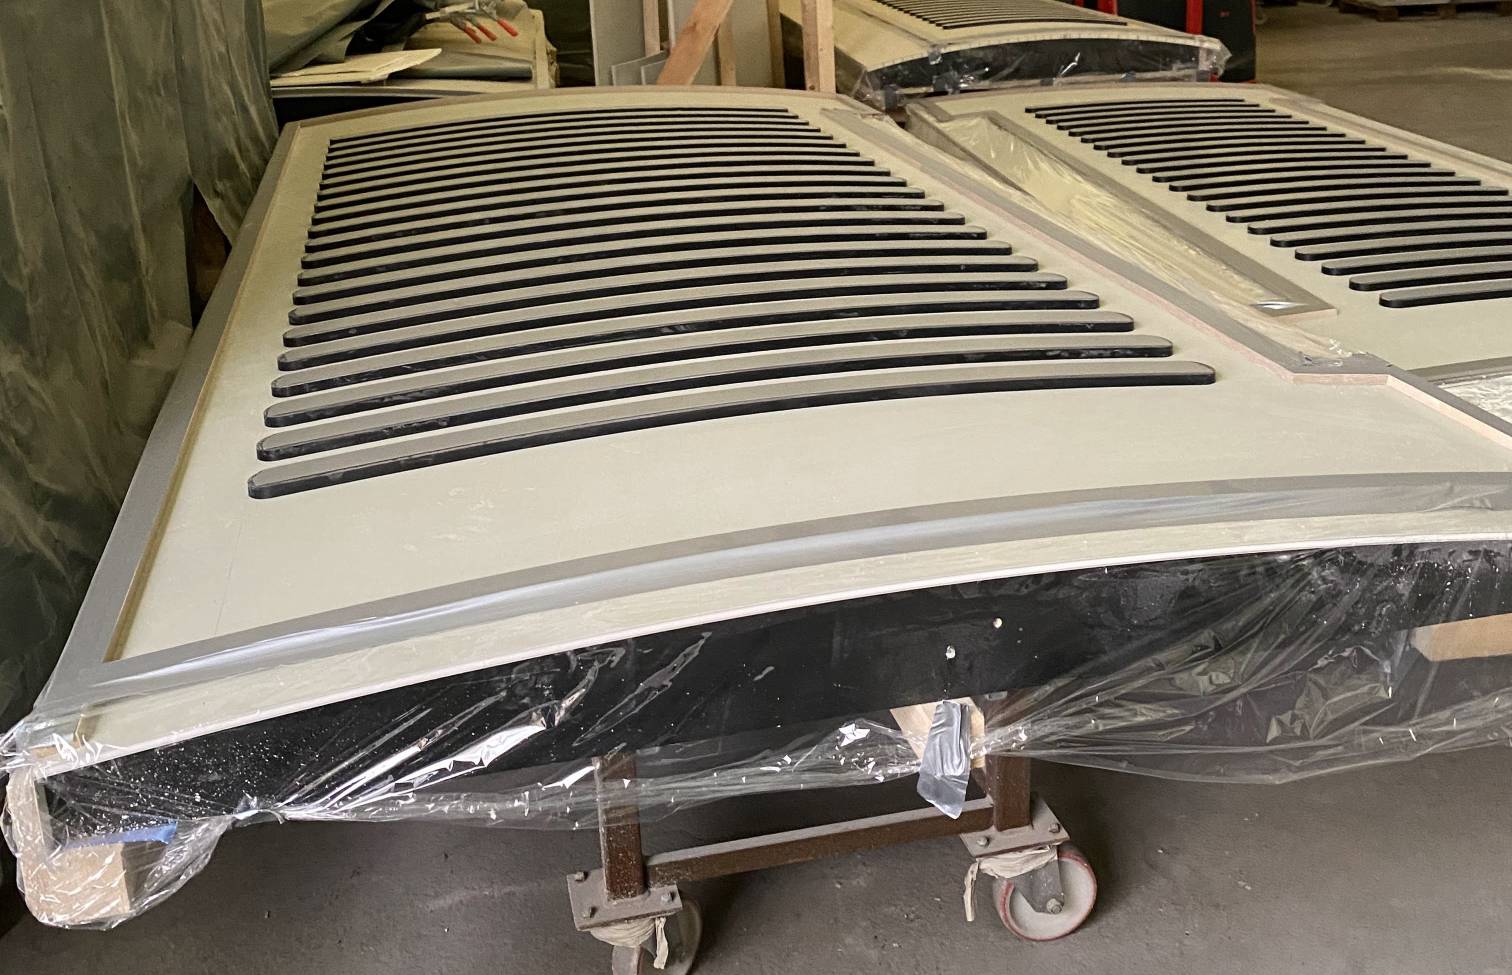
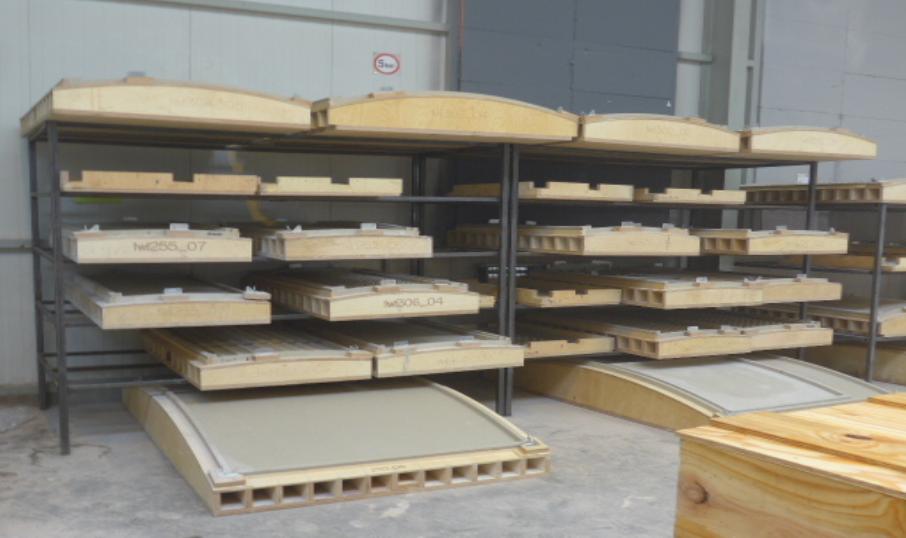
Die frühesten GFB-Formen wurden aus Holz und Sperrholz gefertigt – Materialien, die direkt aus der konventionellen Betonschalungspraxis übernommen wurden. Holz ist kostengünstig, lässt sich leicht mit Handwerkzeugen bearbeiten und eignet sich perfekt für einfache, flache oder einfach gekrümmte Elemente in kleinen Serien. Es nimmt Nägel und Schrauben gut auf, was den Zusammenbau von Kastenformen oder gerippten Schalungen vereinfacht.
Bei anspruchsvollen Anwendungen zeigen sich die Grenzen von Holz jedoch schnell. Feuchtigkeitswechsel führen zu Quellung und Verzug, was die Maßgenauigkeit beeinträchtigt. Die Oberfläche von Sperrholz nimmt – selbst wenn sie versiegelt ist – Feuchtigkeit aus frischem GFB auf und neigt dazu, sich bereits nach einer geringen Anzahl von Einsätzen abzunutzen. Holz ist ungeeignet, wenn tiefe Profilierungen, Hinterschneidungen oder eine feine Oberflächenstruktur erforderlich sind, da die Steifigkeit des Materials ein sauberes Entformen erschwert oder unmöglich macht, ohne entweder die Form oder das GFB-Element zu beschädigen.
Stahlformen
Geschweißte Stahlformen bieten eine weitaus höhere Maßhaltigkeit und Lebensdauer als Holz. Sie sind das Material der Wahl für die Großserienfertigung von Standardelementen – Entwässerungsrinnen, Kabelkanäle, Stürze und einfache Verkleidungsplatten –, bei denen die Geometrie einfach ist, die Produktionsläufe lang sind und sich die Investition in den Formenbau leicht amortisiert.
Stahlformen sind schwer, was die Handhabung im Werk erschwert, und ihre Steifigkeit – ein Vorteil für die Maßhaltigkeit – wird zum Nachteil, wenn Elemente mit auch nur geringfügigen Hinterschneidungen entformt werden müssen. Wenn sich das Profil eines Produkts ohne großzügigen Entformungswinkel um mehr als ein paar Grad ändert, wird das ausgehärtete GRC entweder in der starren Stahlform eingeklemmt oder es ist der Einsatz einer zusammenklappbaren oder mehrteiligen Konstruktion erforderlich, was die Herstellungskosten und die Komplexität erheblich erhöht. Die Oberflächenbeschaffenheit von Stahlformen ist im Neuzustand in der Regel hervorragend, doch im Laufe der Nutzung sammeln sich Kratzer, Korrosion und Oberflächenbeschädigungen an, und Reparaturschweißungen oder Schleifarbeiten können zu Oberflächenunregelmäßigkeiten führen.
Polyurethan-Gummiformen für Glasfaserbeton
Flexible Polyurethan-Gummiformen stellen einen der bedeutendsten Fortschritte in der GRC-Formtechnologie dar und sind mittlerweile in der aktuellen Produktion besonders beliebt.
Eine aus einem Meistermodell gegossene Polyurethan-Gummiform kann sich dehnen und von tiefen Hinterschneidungen, scharfen Innenwinkeln und komplexen Oberflächenstrukturen ablösen, an denen eine starre Form irreparabel hängenbleiben oder zerreißen würde. Dank der elastischen Rückstellkraft des Materials kehrt die Form nach jedem Entformungszyklus in ihre ursprüngliche Form zurück.
Die praktischen Auswirkungen auf die GRC-Produktion sind erheblich. Elemente mit tief profilierten klassischen Zierleisten, markanten Flachreliefverzierungen, komplexen gotischen Maßwerken oder facettierten geometrischen Mustern – für die allesamt teure, mehrteilige starre Formen mit vielen Trennflächen erforderlich wären – können aus einer einzigen flexiblen Form hergestellt werden. Beschädigungen am Glasfaserbetonelement beim Entformen werden minimiert, die Bruchraten sinken, und die Oberflächenqualität selbst der filigransten Profile bleibt über viele Produktionszyklen hinweg konstant erhalten.
Zweikomponenten-Formsysteme, bei denen eine starre GFK- oder Holzschale die strukturelle Stütze bildet und eine Polyurethan-Gummiauskleidung die Arbeitsfläche bildet, verbinden die Formstabilität einer starren Stütze mit der Entformungsleistung einer flexiblen Oberfläche. Diese Hybridkonstruktionen sind in der heutigen GFB-Produktion mittlerweile üblich. Die starre Schale verhindert, dass sich die flexible Auskleidung unter dem Gewicht des frischen GFK und während der Verdichtung verformt, während die Gummioberfläche eine saubere, beschädigungsfreie Entformung gewährleistet.
GFB-Formen aus Silikonkautschuk
Silikonkautschukformen weisen viele der Vorteile von Polyurethan auf, bieten jedoch eine überlegene Beständigkeit gegenüber extremen Temperaturen und eine bessere chemische Verträglichkeit mit bestimmten Trennmitteln und Matrixformulierungen. Silikon ist die bevorzugte Wahl, wenn das Urmodell oder die Vorlage selbst empfindlich gegenüber der Chemie von Polyurethansystemen ist – insbesondere bei Vorlagen aus bestimmten Wachsen, Tonen oder Polymeren, die mit isocyanatbasierten Systemen negativ reagieren. Silikonformen sind in der Regel teurer als entsprechende Polyurethanformen und etwas weniger abriebfest, doch ihr Einsatz bei dekorativen Arbeiten und bei der Reproduktion von Kulturgütern ist fest etabliert.
Der Formbau: Vom Urmodell zur Produktion
Die für GRC-Formen erforderliche Präzision bedeutet, dass das Urmodell – aus dem die Form gegossen wird – selbst ein entscheidendes Artefakt ist. Bei einem komplexen architektonischen Element ist es in der Regel notwendig, vor Beginn des Formbaus ein physisches Modell in Originalgröße anzufertigen. Dieses Modell muss unter Berücksichtigung der erwarteten Schrumpfung des GFB-Elements während der Aushärtung und der anschließenden Trocknung innerhalb der geforderten Maßtoleranzen hergestellt werden. Es wird in der Regel vor dem Auftragen des Formmaterials mit einem Trennmittel behandelt, um ein sauberes Ablösen der fertigen Form zu gewährleisten.
Die Aushärtungszeiten des Formmaterials variieren je nach verwendetem System, doch in der Regel dauert es drei bis sieben Tage, bis die Form sicher vom Urmodell abgenommen und in die Produktion überführt werden kann. Während dieser Zeit entwickelt das Formmaterial seine volle Maßhaltigkeit, und jedes vorzeitige Ablösen birgt das Risiko einer Verformung, die sich auf jedes anschließend aus dieser Form hergestellte Element auswirkt.
Zu den entscheidenden Konstruktionsaspekten in dieser Phase gehören:
- Entformungsschrägen — Alle vertikalen Flächen sollten mit einer ausreichenden Entformungsschräge (in der Regel mindestens 2–3°) versehen werden, um ein sauberes Entformen zu ermöglichen; je flexibler das Formmaterial ist, desto weniger kritisch wird dies, bei starren Formen muss jedoch bereits in der Konstruktionsphase besonders auf die Entformungsschrägen geachtet werden
- Eckenbearbeitung – scharfe Innenecken in der Form erzeugen Spannungskonzentrationspunkte im GRC-Bauteil und sollten nach Möglichkeit vermieden werden; Ecken sollten leicht abgeschrägt oder abgerundet sein, da scharfe Winkel zudem die Verdichtung von frischem GRC während des Spritzvorgangs einschränken und natürliche Schrumpfbewegungen behindern können, was zu inneren Zugspannungen und potenziellen Rissen führt
- Maßtoleranzen — Die Schrumpfung des GRC zwischen Guss und endgültigen Betriebsmaßen muss im Urmodell berücksichtigt werden, typischerweise durch eine Skalierung des Modells, das etwas größer als das angestrebte Fertigmaß ist
- Oberflächenbeschaffenheit — Alle Mängel, Werkzeugspuren oder Trennlinien am Urmodell werden originalgetreu in der Form und anschließend in jedem Element wiedergegeben; die Oberfläche des Urmodells muss mindestens so hochwertig bearbeitet sein wie die des fertigen GRC-Produkts
Adaptive Formtechnologie für doppelt gekrümmte Oberflächen
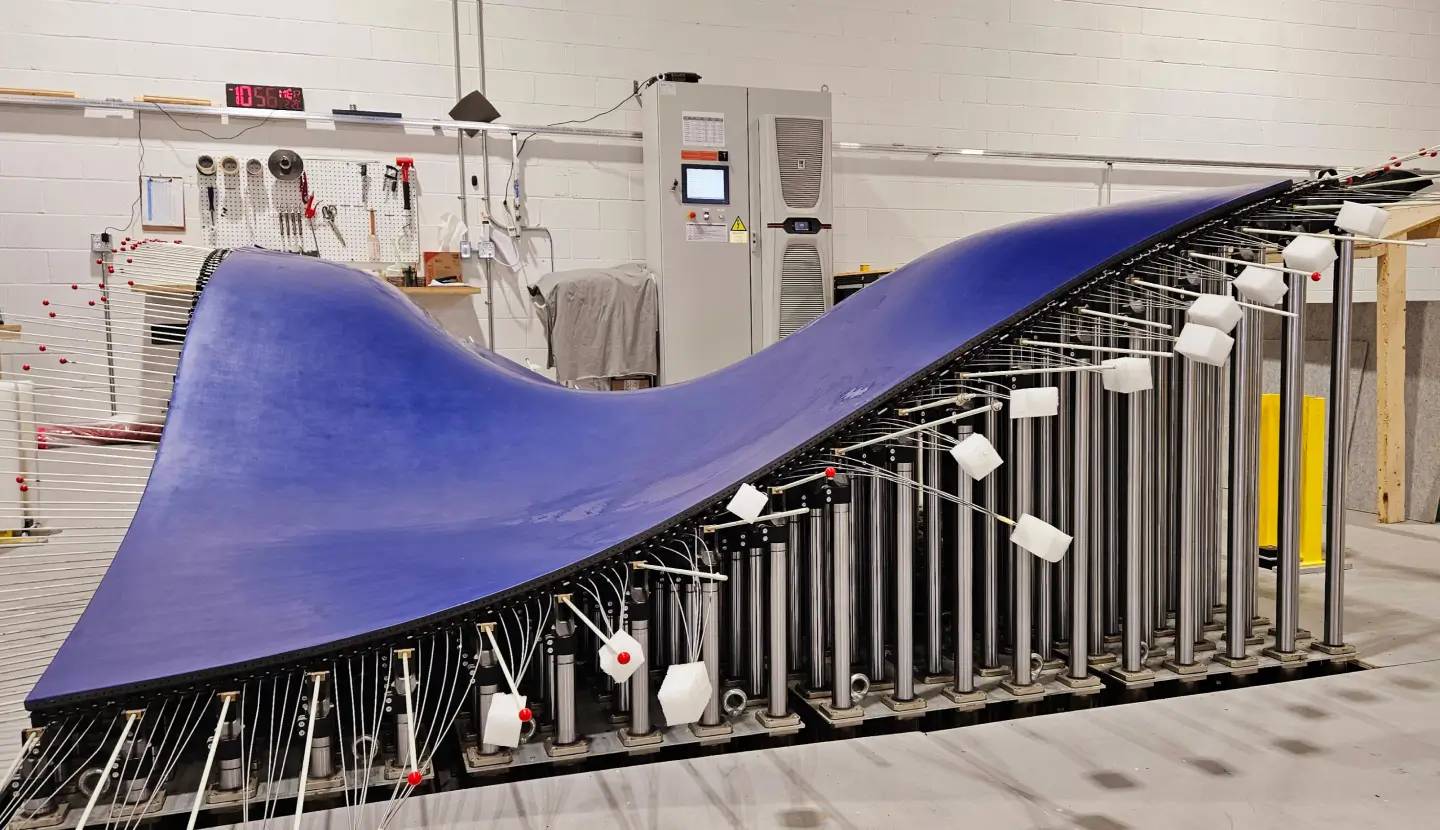
Quelle: https://www.addcomp.ca/Eine wesentliche Herausforderung bei der Herstellung von GRC für die moderne Architektur ist die wachsende Nachfrage nach frei geformten, doppelt gekrümmten Fassadenelementen, die durch computergestützte Entwurfswerkzeuge vorangetrieben wird. Herkömmliche Formenbauverfahren erfordern für jede unterschiedlich gekrümmte Platte ein eigenes physisches Mastermodell, was unerschwinglich teuer ist, wenn eine gesamte Fassade aus Hunderten von Platten besteht, die jeweils eine leicht unterschiedliche Krümmung aufweisen.
Adaptive Formensysteme lösen dieses Problem direkt, indem sie den digitalen Plattendesign mit einer rekonfigurierbaren Formbildungsplattform verbinden. Das Prinzip basiert auf einem Bett aus computergesteuerten Aktuatorstiften, deren Höhe individuell angepasst wird, um jedes gewünschte Oberflächenprofil innerhalb des Bereichs des Systems zu definieren. Eine flexible Formhaut – in der Regel eine dünne Elastomerfolie – wird über das Stiftbett drapiert und nimmt die erforderliche Krümmung an. Das Glasfaserverstärkte Beton (GRC) wird dann wie üblich auf diese Oberfläche gespritzt oder gegossen.
Das folgende Video stellt das adaptive Formsystem von Adapa vor (das kürzlich von Bespline übernommen wurde).
Das adaptive Formverfahren reduziert den manuellen Arbeitsaufwand bei der Herstellung von Formen für gekrümmte Oberflächen erheblich und macht einzelne Mastermodelle überflüssig. Es eignet sich besonders gut für Fassadensysteme, bei denen die Plattengeometrie über die Gebäudeoberfläche systematisch variiert, wie es in der parametrisch entworfenen Architektur üblich ist. Die Technologie stellt eine direkte Integration von computergestütztem Entwurf und physischer Fertigung dar – und ist eines der deutlichsten Beispiele dafür, wie sich GRC an der Spitze der Bautechnik positioniert hat.
Formtrennmittel
Die Auswahl und Anwendung von Formtrennmitteln ist eine überraschend folgenreiche Entscheidung im GRC-Formmanagement. Trennmittel, die in der Standardbetontechnik verwendet werden, sind im Allgemeinen für GRC-Formen geeignet, doch muss das Mittel zwei Bedingungen erfüllen: Es darf keine chemische Wechselwirkung mit dem Material der Formoberfläche eingehen, die die Form beschädigt, und es darf die Oberflächenqualität oder -beschaffenheit des GRC-Produkts nicht beeinträchtigen.
Trennmittel auf Ölbasis können GRC-Oberflächen verfärben oder Flecken hinterlassen, was insbesondere bei sichtbaren oder pigmentierten Verblendmischungen unerwünscht ist. Trennmittel auf Wachsbasis und in Form von Wasseremulsionen werden im Allgemeinen für glatte oder polierte Oberflächen bevorzugt. Für Gummiformen sollten spezielle, mit Polyurethan oder Silikon verträgliche Trennmittel ausgewählt werden. Ein übermäßiger Auftrag von Trennmitteln kann zu Blasen, Oberflächenporen oder einem matten Belag auf einer eigentlich glatten Oberfläche führen – ein gleichmäßiger, dünner Film ist stets einer dicken Schicht vorzuziehen.
Bei einigen Verfahren wird vor dem Aufsprühen der Verblendmasse ein chemischer Verzögerer auf die Formoberfläche aufgetragen. Dieser verzögert das Abbinden der dünnen Oberflächenschicht aus Zementpaste, die dann nach dem Entformen mit einem Wasserstrahl abgewaschen werden kann, um das darunterliegende dekorative Feinzuschlagmaterial freizulegen – die Waschbetonoberfläche. Diese Technik erfordert, dass der Verzögerer vollständig mit dem Formmaterial kompatibel ist und in einer kontrollierten, gleichmäßigen Schichtdicke aufgetragen wird.
Wie die Formseite das GFB-Element beeinflusst
Der Zusammenhang zwischen Formseite und GFB-Leistung geht über die Oberflächenästhetik hinaus. Die Formseite einer gespritzten GFB-Platte – also die Seite, die während der Herstellung mit der Form in Kontakt stand – ist durchweg dichter und glatter als die Rückseite, die durch Walzenverdichtung oder Abziehen mit der Kelle bearbeitet wird. Dies wirkt sich direkt auf die Ergebnisse mechanischer Prüfungen aus: Biegefestigkeitsprüfungen werden routinemäßig in beiden Ausrichtungen (Formseite nach oben und Formseite nach unten) durchgeführt, und das Verhältnis dieser Ergebnisse – das Ober-/Unter-Verhältnis – ist ein standardmäßiger Qualitätsindikator bei der GRC-Spezifikation und bei Konformitätsprüfungen.
Die Nähe zur Formseite beeinflusst zudem die Faserverteilung. Der durch die Formseite verursachte „Wand-Effekt“ führt dazu, dass der Fasergehalt im GRC unmittelbar an der Formoberfläche etwas geringer ist, da die physikalische Begrenzung die Anordnung der Faserstränge senkrecht zur Plattenebene einschränkt. Dies ist eine grundlegende Folge des Spritzgussverfahrens und ein Grund dafür, dass die Querzugfestigkeit und die interlaminare Scherfestigkeit von flachen GRC-Platten von Natur aus geringer sind als die Biegefestigkeit in der Ebene – eine Eigenschaft, die Planer bei der statischen Auslegung von GRC-Platten berücksichtigen müssen.
Praktische Anleitung: Formauswahl nach Anwendungsbereich
Anwendungsbereich Empfohlener Formtyp Begründung
Anwendung Empfohlener Formtyp Grund
Flache oder einfach gekrümmte Standardplatten, hohe Stückzahlen Stahl oder GFK Lange Lebensdauer, Maßgenauigkeit, kostengünstig bei großen Stückzahlen
Komplexe architektonische Profile, mittlere Stückzahlen GFK mit PU-Gummiauskleidung Kombiniert Steifigkeit mit flexibler Entformung bei Hinterschneidungen
Tief profilierte, hochdekorative oder denkmalgeschützte Elemente Voll-PU oder Silikonkautschuk Maximale Oberflächenwiedergabetreue und beschädigungsfreies Entformen
Prototypen oder maßgeschneiderte Einzelstücke Holz/Sperrholz oder GFK Geringe Werkzeugkosten, schnelle Herstellung
Freiform-Platten mit doppelter Krümmung, parametrische Fassaden Adaptives Formsystem Macht einzelne Mastermodelle überflüssig
Hohlrohrprodukte (Masten, Rohre) Dorn (Filamentwickeln) Prozessspezifische Anforderung
Wichtige Erkenntnisse für GFB-Hersteller
Die Form ist kein passiver Behälter – sie trägt aktiv zur Qualität jedes darin hergestellten GRC-Elements bei. Investitionen in Formkonstruktion und Materialauswahl zahlen sich aus durch weniger Bruch beim Entformen, gleichbleibende Oberflächenqualität, Maßhaltigkeit und Produktionseffizienz. Polyurethankautschuk, flexible Einlagen und adaptive Systeme haben die Möglichkeiten bei komplexen architektonischen GRC-Anwendungen revolutioniert, und die Integration von digitalem Design mit adaptiver Formtechnologie verschiebt die Grenzen noch weiter.
Bei jedem neuen Produktionsprojekt sollten die Geometrie und die Oberflächenspezifikation des fertigen Elements stets den Ausgangspunkt bilden. Von diesen Anforderungen ausgehend rückwärts zu arbeiten, um das optimale Formsystem auszuwählen – Material, Konstruktionsweise, Entformungsstrategie und Maßtoleranzen –, ist der zuverlässigste Weg, um die Einhaltung der Spezifikationen zu gewährleisten und ein Produkt zu erzielen, das der architektonischen Absicht, für deren Umsetzung es entworfen wurde, gerecht wird.