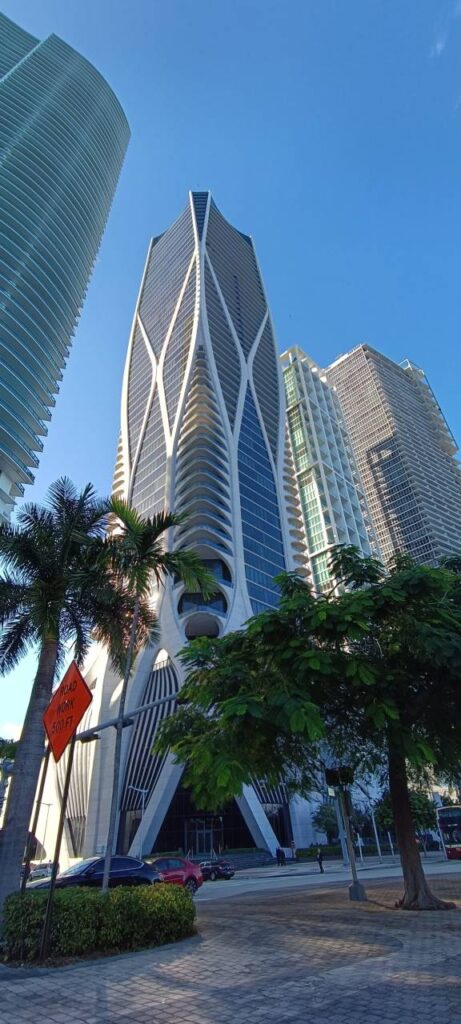
GFB – glasfaserbeton– ist einer der technisch ausgereiftesten Werkstoffe im modernen Bauwesen, wird jedoch von einem Großteil der Branche nach wie vor missverstanden. Wenn Sie als Architekt, Tragwerksplaner, Planer oder Bauunternehmer diesen Begriff zwar schon einmal gehört haben, sich aber nicht ganz sicher sind, wo GRC beginnt und wo gewöhnlicher Beton endet, wird dieser Leitfaden diese Lücke vollständig schließen. Wir werden erläutern, was GRC eigentlich ist, wie es entstanden ist, woraus es besteht, wie es hergestellt wird, welche statischen Eigenschaften es aufweist und warum es zum Material der Wahl für einige der anspruchsvollsten Fassadenprojekte weltweit geworden ist.
Was ist GFB?
GFB steht für glasfaserverstärkter Beton – in Nordamerika, wo die Schreibweise „fiber“ Standard ist, wird es manchmal auch als GFRC geschrieben. Beide Begriffe beschreiben genau dasselbe Material, und die beiden Abkürzungen sind vollständig austauschbar. Im Großteil der übrigen Welt ist GFK der gängige Begriff, und dieser wird in diesem Artikel durchgehend verwendet.
Im Grunde genommen ist GFB ein Verbundwerkstoff, der aus einem hydraulischen Zementmörtel (Zement, feiner Quarzsand und Wasser) besteht und mit alkalibeständigen (AR) Glasfasern verstärkt ist. Was es von Stahlbeton unterscheidet, ist nicht nur der Ersatz von Stahl durch Glas – es ist die Tatsache, dass die Bewehrung in kurzen, geschnittenen Bündeln über den gesamten Verbund verteilt ist, anstatt als Stäbe oder Stangen an bestimmten Zugzonen positioniert zu sein. Das bedeutet, dass sich GFB für die meisten praktischen Bemessungszwecke wie ein homogenes Material verhält und der Konstrukteur mit dessen Gesamtbiegefestigkeitseigenschaften arbeitet, anstatt Überdeckungsdicken oder Stababstände zu berechnen.
Die International Glassfibre Reinforced Concrete Association – die GRCA, gegründet im Oktober 1975 – ist die globale Organisation, die technische Normen pflegt, Kongresse veranstaltet und Hersteller über ihr Vollmitgliedssystem akkreditiert. Die von ihr veröffentlichten Dokumente „Specification“, „Practical Design Guide“ und „Methods of Testing“ bilden weltweit das technische Rückgrat der GFB-Spezifikationen, und dieser Artikel stützt sich in hohem Maße auf alle drei.
Die Bestandteile von GFB
Für Planer ist es unerlässlich zu verstehen, woraus GFB besteht. Die Mischung ist in ihren Bestandteilen einfach, stellt jedoch präzise Anforderungen.
Zement
Die am häufigsten verwendeten Bindemittel bei der GFB-Herstellung sind Normaler Portlandzement (OPC) und weißer Portlandzement. Weißer Portlandzement wird bevorzugt, wenn eine helle oder kräftig gefärbte Oberflächenbeschaffenheit erforderlich ist, da er nur minimale Mengen an Eisenverbindungen enthält. Hochaluminiumzement und sulfatbeständige Varianten können in bestimmten Anwendungsfällen verwendet werden, müssen jedoch sorgfältig auf ihre Verträglichkeit mit den übrigen Bestandteilen der Mischung geprüft werden.
Puzzolanische Zementersatzstoffe – feinstaubförmige Brennstoffasche (PFA), gemahlene granulierte Hochofenschlacke (GGBS), Mikrosilika (Silicafume) und Metakaolin – werden ebenfalls verwendet und bieten zwei Vorteile: Sie senken die Alkalität der Matrix (was der Haltbarkeit der Fasern zugutekommt) und verfeinern die Mikrostruktur, wodurch die Durchlässigkeit verringert wird. Metakaolin, ein dehydroxyliertes Tonmineral, ist besonders wirksam: Seine Partikelgröße ist feiner als die von Zement, aber gröber als die von Mikrosilika, und es wirkt als reaktives Aluminosilikat-Puzzolan.
Feinzuschlagstoff
Der Sand in einer GRC-Mischung ist kein gewöhnlicher Bausand. Die Partikelform sollte rund oder unregelmäßig mit einer glatten Oberfläche sein, und die maximale Partikelgröße ist auf 1,2 mm für Spritzverfahren und 2,4 mm für Vormischverfahren begrenzt. Der Anteil an Feinanteilen, die ein 150-Mikrometer-Sieb passieren, darf weniger als 10 % des gesamten Sandgewichts betragen, da übermäßige Feinanteile den Wasserbedarf erhöhen und die Festigkeit verringern. Quarzsande mit einem SiO₂-Gehalt von ≥ 96 % sind die Standardwahl, da ihre Korngrößenverteilung gleichmäßig ist, die Partikel abgerundet sind und das Material chemisch stabil ist.
Eine typische Mischungszusammensetzung sieht ein Verhältnis von Zuschlagstoff zu Zement von etwa 1:1 nach Gewicht vor. Ein höherer Zuschlagstoffanteil verringert die Trocknungsschrumpfung, was ein Grund dafür ist, dass die frühen Formulierungen von „glasfaserverstärktem Zement“ (mit wenig oder gar keinem Zuschlagstoff) nach und nach durch das ersetzt wurden, was wir heute korrekterweise als glasfaserverstärkten Beton bezeichnen.
AR-Glasfasern
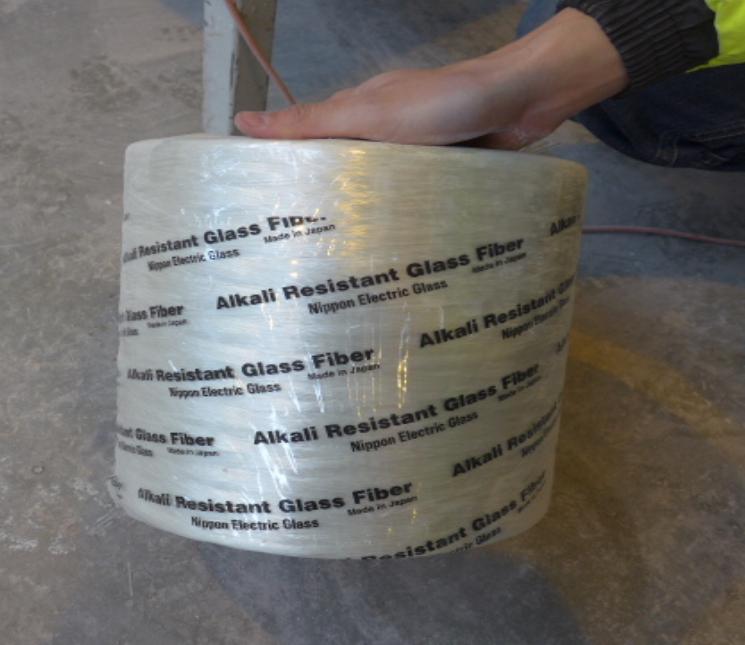
Dies ist der Bestandteil, der GFB zu dem macht, was es ist. Standard-E-Glasfasern – wie sie in Glasfaserverstärkten Kunststoffen (GFK) verwendet werden – werden durch die alkalische Umgebung von Portlandzement chemisch zerstört und können daher nicht in GFB eingesetzt werden. AR-Glasfasern enthalten zwischen 16 % und 19 % ZrO₂ (Gewichtsanteil), was die erforderliche Alkalibeständigkeit gewährleistet, um während der gesamten Lebensdauer des Bauwerks in einer zementären Matrix eingebettet zu bleiben.
Die Fasern werden als Endlosfilamente mit einem Durchmesser von typischerweise 13–20 Mikrometer hergestellt und zu Strängen mit jeweils etwa 200 einzelnen Filamenten gebündelt. Diese Stränge werden dann entweder als Endlos-Rovings (auf eine zylindrische Spule gewickelt, die typischerweise etwa 20 kg Fasern enthält) oder als vorgeschnittene, gestückelte Stränge mit definierter Länge (typischerweise 4 bis 38 mm) geliefert. Die äußere Beschichtung – als Leimung bezeichnet – schützt die Filamentoberflächen vor Abrieb und steuert das Haftverhalten zwischen Fasern und Matrix.
Wichtige mechanische Eigenschaften von AR-Glasfasern sind:
- Zugfestigkeit eines einzelnen Filaments: 3,0–3,5 GN/m²
- Zugfestigkeit der Stränge: 1,3–1,7 GN/m²
- Elastizitätsmodul: 72–74 GN/m²
- Dehnung bei Bruch (Strang): 2,0–2,5 %
- Spezifisches Gewicht: 2,60–2,70
Lesen Sie den Artikel über AR-Glasfasern für GFB.
Zusatzstoffe, Polymere und Pigmente
Weichmacher und Superplastifizierer werden routinemäßig zugesetzt, um die für das Spritzverfahren erforderliche Verarbeitbarkeit der Suspension zu erreichen, ohne das Wasser-Zement-Verhältnis zu erhöhen. Hohe Wasser-Zement-Verhältnisse schwächen die Matrix, daher ist es unerlässlich, die Verarbeitbarkeit durch chemische Mittel statt durch Wasserzugabe zu steuern. Je nach Produktionsplan und Umgebungsbedingungen können auch Beschleuniger, Verzögerer und Viskositätsmodifikatoren zum Einsatz kommen.
Acrylpolymerdispersionen werden zu zwei unterschiedlichen Zwecken zugesetzt: um eine Trockenaushärtung zu ermöglichen (wodurch die Lagerung in Feuchträumen entfällt) und um die Langzeitbeständigkeit zu verbessern. Die Mindestdosierung für die Trockenaushärtung liegt typischerweise bei etwa 5 % Polymerfeststoff, bezogen auf das Zementgewicht. Bei dieser Dosierung bildet das Polymer einen Film innerhalb der frischen GRC-Matrix, der den Feuchtigkeitsverlust durch Verdunstung erheblich reduziert und so eine ausreichende Zementhydratation gewährleistet, ohne dass eine kontrollierte feuchte Umgebung erforderlich ist.
Pigmente – in der Regel auf Eisenoxidbasis – können zur Herstellung von farbigem GRC verwendet werden, wobei die GRCA-Spezifikation darauf hinweist, dass gewisse Farbabweichungen zu erwarten sind und ein akzeptabler Bereich zwischen Käufer und Hersteller vereinbart werden muss.
Titandioxid (TiO₂) in seiner Anatas-Form ist der Wirkstoff in der photokatalytischen Oberfläche von eGRC – einer neueren Variante von GFB mit selbstreinigenden und luftreinigenden Eigenschaften, die durch UV-Licht aktiviert wird. Mehr dazu weiter unten.
Wie GFB hergestellt wird
Wir gehen in diesem Artikel näher auf das Thema der GFB-Herstellung ein. Hier beschreiben wir die wichtigsten Aspekte.
Die Herstellung von GFB unterscheidet sich von der Herstellung gewöhnlicher Betonfertigteile. Die Toleranzen sind enger, die Anlagen sind spezialisiert und das Qualitätskontrollsystem ist wesentlich strenger. Die GRCA-Spezifikation beschreibt zwei Hauptproduktionsmethoden:
Simultanes Spritzverfahren
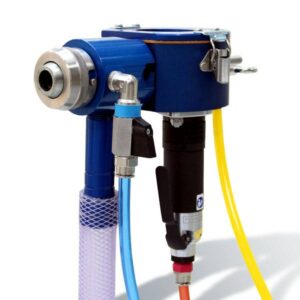
Dies ist das am häufigsten verwendete Verfahren zur Herstellung von Fassadenverkleidungen. Zementschlämme und geschnittene AR-Glasfasern werden gleichzeitig über eine konzentrische Spritzpistole aufgetragen – eine einzige Düse, die beide Komponenten gleichzeitig ausstößt, wobei die Fasern am Pistolenkopf aus einem Endlosroving geschnitten werden. Das GRC wird in Schichten von 3–4 mm aufgebaut, wobei zwischen den Schichten eine Verdichtung durch eine flexible, gezahnte Walze erfolgt.
Vor jeder Produktionsschicht muss die Spritzanlage mithilfe der in den GRCA-Prüfverfahren Teil 4 und der Norm EN 1170-3 definierten „Beutel- und Eimer“-Tests kalibriert werden. Der Beuteltest misst die Faserabgabegeschwindigkeit des Schneiders; der Eimertest misst die Schlämmaufgabegeschwindigkeit. Diese müssen aufeinander abgestimmt werden, um den angestrebten Glasfaseranteil zu erreichen – typischerweise 4–5 Gewichtsprozent bei gespritztem GRC. Bei einer typischen Schlammausgabemenge von 12 kg/min muss der Glasfaser-Auftragerdosierer etwa 630 g/min liefern, um einen Faseranteil von 5 % zu erreichen. Nach dem letzten Sprühdurchgang muss die Dicke jeder Platte mit einem Tiefenmessgerät anhand des konstruktionsbedingten Mindestwerts überprüft werden; Bereiche mit zu geringer Dicke müssen nachgesprüht und Bereiche mit zu großer Dicke entfernt werden.
Die Konsistenz der Schlämme wird zudem mittels des Mini-Slump-Tests (EN 1170-1) überprüft, bei dem ein kleines, mit Schlämme gefülltes Plexiglasröhrchen angehoben wird, damit die Schlämme über eine mit konzentrischen Kreisen gravierte Zielplatte fließen kann. Standardrezepturen sollten einen Fluss von 2–3 Ringen erzeugen, und jede Abweichung davon während der Produktion muss unverzüglich untersucht werden.
Premix-Verfahren
Bei Premix-GFB werden vorgeschnittene AR-Glasfasern und die frische Zementmörtelmasse in einem zweistufigen Hochschermischer miteinander vermischt: Zunächst wird die Mörtelmasse bei hoher Drehzahl aufbereitet, anschließend werden die geschnittenen Fasern bei niedrigerer Drehzahl untergemischt, um eine Beschädigung zu vermeiden. Das gemischte GFB kann dann unter Rüttelverdichtung in Formen gegossen, extrudiert oder mit einer Premix-Spritzanlage aufgespritzt werden.
Premix-GRC enthält typischerweise 2–3,5 % Glasfasern, bezogen auf das Gewicht, bei einer Faserlänge von 12–13 mm. Der im Vergleich zu Spritz-GRC (5 %) geringere Faseranteil spiegelt die dreidimensionale Verteilung der Fasern wider, die beim Premix-Verfahren entsteht – diese ist zwar weniger belastungsbeständig als die zweidimensionale, ebene Ausrichtung, die beim Spritzverfahren entsteht, eignet sich jedoch besser für komplexe Formen und filigrane Produkte.
Aushärtung
GFB ohne Polymerzusatz muss nassausgehärtet werden – bei etwa 20 °C und 95 % relativer Luftfeuchtigkeit über einen Zeitraum von sieben Tagen –, um eine ausreichende Zementhydratation zu gewährleisten. Da es in den meisten Produktionsstätten unpraktisch ist, dünne Platten eine Woche lang in einer Feuchtekammer aufzubewahren, werden stattdessen häufig polymermodifizierte (P-Klasse) Mischungen verwendet: Der Polymerfilm verhindert übermäßigen Feuchtigkeitsverlust, sodass die Platten nach einer einfachen Abdeckung über Nacht an der Luft aushärten („Trockenaushärtung“) können.
GFB-Qualitäten und strukturelle Eigenschaften
Die GRCA klassifiziert GFB anhand der charakteristischen 28-Tage-Biegefestigkeit (Bruchmodul, MOR) in drei Hauptqualitäten:
Qualität Verfahren Charakteristischer LOP (MPa) Charakteristischer MOR (MPa) Fasergehalt
Qualität 8 / 8P Vormischung 5 8 2,0–3,0 %
Klasse 10 / 10P Vormischung / Sprühvormischung 6 10 2,0–3,5 %
Klasse 18 / 18P Direktspritzverfahren 7 18 4,0–5,5 %
Das Suffix P kennzeichnet eine polymermodifizierte (trocken aushärtende) Variante der jeweiligen Klasse. GRC der Güteklasse 18 im Spritzverfahren ist das Arbeitspferd der architektonischen Fassadenindustrie, da sein höherer Fasergehalt und die planare Ausrichtung ihm die Festigkeit verleihen, sowohl das Eigengewicht als auch Windlasten zu tragen.
Zwei wichtige Biegefestigkeitsparameter bestimmen die Auslegung aller GFB-Bauteile:
- LOP (Proportionalitätsgrenze): Die Spannung, bei der die Last-Durchbiegungs-Kurve erstmals von der Linearität abweicht – im Wesentlichen die Elastizitätsgrenze. Die Bemessungsspannungen müssen unterhalb der LOP bleiben, um Mikrorisse im Betrieb zu vermeiden. Der Großteil der statischen Bemessung von GRC richtet sich nach diesem Kriterium und nicht nach dem Versagen.
- MOR (Bruchmodul): Die maximale Biegespannung vor dem Versagen. Für gespritztes GRC der Güteklasse 18 liegen typische MOR-Werte nach 28 Tagen im Bereich von 18–30 N/mm².
Weitere mechanische Eigenschaften von ausgehärtetem GFB nach 28 Tagen (spritzbeschichtet):
- Elastizitätsmodul: 10–20 GPa
- Einachsige Zugfestigkeit: 8–12 N/mm² (spritzbeschichtet); ca. 50 % der LOP
- Durchstanzfestigkeit: 25–35 N/mm² (spritzbeschichtet)
- Charpy-Schlagzähigkeit: 15–25 N/mm·mm (spritzgespritzt)
- Trockene Schüttdichte: 1.800–2.100 kg/m³
Zeitabhängiges Verhalten
Die Eigenschaften von GRC sind nach 28 Tagen nicht statisch. Unter dauerhaft trockenen Bedingungen sind sie stabil. Unter nassen oder zyklisch wechselnden Nass-Trocken-Bedingungen sinkt die MOR mit der Zeit, während die LOP aufgrund der fortgesetzten Zementhydratation tendenziell leicht ansteigt. Die Bemessungsspannungen (die unterhalb der LOP gehalten werden) basieren daher auf prognostizierten Langzeitwerten und nicht auf den 28-Tage-Spitzenwerten. GRC erleidet unter zyklischen Beanspruchungen kein Ermüdungsversagen, solange die Spannungen unterhalb der LOP bleiben.
Kriechen tritt wie bei allen zementbasierten Werkstoffen unter Dauerbelastung auf. Liegen die Spannungen unterhalb von LOP, erreicht die Kriechdehnung schließlich das Zwei- bis Vierfache der anfänglichen elastischen Dehnung bei LOP, was jedoch in der Regel durch die Auslegung der Befestigungen und Fugen berücksichtigt wird.
Schrumpfung ist ein kritischer Konstruktionsparameter. Die anfängliche irreversible Schrumpfung nach der Herstellung beträgt etwa 300 × 10⁻⁶, und die gesamte Langzeit-Schrumpfung kann bis zu 1.200 × 10⁻⁶ erreichen. Für die Fugen- und Befestigungsauslegung empfiehlt die GRCA, 1–1,5 mm pro Meter Plattenlänge für kombinierte Feuchtigkeits- und Wärmeausdehnung einzuplanen.
Physikalische Eigenschaften und Dauerhaftigkeit
Feuerwiderstand
GFB wird gemäß den europäischen Brandprüfnormen für Mischungen ohne Polymerzusätze als A1 (nicht brennbar) eingestuft. Polymermodifiziertes GFB erreicht die Einstufung A2 mit den Bewertungen S1 für Rauchentwicklung und d0 für brennende Tropfen – im Wesentlichen die höchste erreichbare Leistung für ein Material, das organische Bestandteile enthält. In Plattenform haben GRC-Baugruppen unter Verwendung zusätzlicher Materialien Feuerwiderstandszeiten von bis zu 4 Stunden erreicht.
Frost-Tau-Beständigkeit
Da GRC ein sehr niedriges Wasser-Zement-Verhältnis und einen hohen Zementgehalt aufweist, schneidet es bei zyklischen Frost-Tau-Prüfungen mindestens genauso gut ab wie frostbeständiger Beton, ohne dass eine Lufteinschlussbehandlung erforderlich ist. Sowohl die LOP- als auch die MOR-Werte ändern sich unter extremen Frost-Tau-Zyklen um nicht mehr als 20 %.
Chemische und biologische Beständigkeit
GFB-Produkte enthalten keine Bewehrung aus Weichstahl, sodass die Karbonatisierung – die allmähliche Neutralisierung der Zementmatrix durch atmosphärisches CO₂ – kein strukturelles Problem darstellt. Tatsächlich führt eine leichte Karbonatisierung der GRC-Matrixoberfläche sogar zu einer geringfügigen Erhöhung ihrer Festigkeit, da sie die Alkalität verringert und das Fortschreiten von Faser-Matrix-Reaktionen verlangsamt. In der Praxis gibt es keine Anzeichen für einen nennenswerten biologischen Befall von GFBC, und es wurde keine Verschlechterung der mechanischen Eigenschaften durch längere UV-Einwirkung oder Gammastrahlung berichtet.
Akustische Eigenschaften
GRC folgt dem Massengesetz für die Schallübertragung durch eine Trennwand: Unterhalb der kritischen Frequenz wird die Schalldämpfung durch die Oberflächenmasse bestimmt, wobei jede Verdopplung der Masse zu einem Übertragungsverlust von 6 dB führt. GRC wird häufig für Straßen- und Schienenlärmschutzwände vorgeschrieben. Entscheidend ist, dass ab einer Oberflächenmasse von 12 kg/m² aufgrund der Schallbeugung keine nennenswerte Steigerung der Barrierewirkung mehr eintritt – und da bereits 10 mm GFB mehr als 20 kg/m² wiegen, ist jede für Windlasten ausgelegte Platte auch ohne zusätzliche Masse akustisch ausreichend.
Konstruktionsarten von GFB Platten und Befestigungssysteme
Konstruktionsoptionen für GFB Platten
Der GRCA-Entwurfsleitfaden beschreibt vier Hauptansätze für die Plattenkonstruktion:
- Einwandige Platten (typischerweise 10–15 mm dick) – die einfachste Form, versteift durch Formprofile, Randumschläge oder Wellungen. Geeignet für relativ kleine Platten.
- Rippenversteifte einwandige Platten – GFB wird auf Polystyrol-Rippenformer aufgespritzt, um integrierte Versteifungsrippen auf der Rückseite zu erzeugen, wodurch Material von der neutralen Achse weggedrückt wird und die Plattensteifigkeit ohne zusätzliches Gewicht drastisch erhöht wird.
- Rahmenplatten – ein vorgefertigter Stahlrahmen (aus verzinkten oder rostfreien Stahlprofilen), an dem eine einzelne GFB-Haut mittels Flexanker und Schwerkraftanker befestigt wird. Das System ermöglicht die Herstellung, den Transport und die Montage von Platten mit einer Fläche von 10–25 m² als eine Einheit.
- Sandwichplatten – zwei GFB-Häute, die durch einen leichten Dämmkern (expandiertes Polystyrol, Polyurethanschaum) voneinander getrennt sind. Strukturell effizient, jedoch anfällig für unterschiedliche Wärme- und Feuchtigkeitsbewegungen, die zu Verformungen führen können; flache Sandwichplatten sollten eine Fläche von 6,5 m² nicht überschreiten.
Für die meisten großflächigen architektonischen Verkleidungen ist die Ständerrahmenkonstruktion die bevorzugte Lösung. Der Stahlrahmen sorgt für seitliche und schwerkraftbedingte Abstützung, während die Flexanker es der GFB-Haut ermöglichen, sich als Reaktion auf Wärme- und Feuchtigkeitsänderungen frei zu bewegen, ohne diese Bewegungen als Spannung auf die Platte zu übertragen.
Befestigungssysteme
Die Wahl der Befestigung wird im GRCA-Planungsleitfaden als „wesentlicher Bestandteil des Planungsprozesses“ beschrieben und sollte so früh wie möglich getroffen werden – idealerweise bereits in der Ausschreibungsphase. Es kommen vier Hauptbefestigungsarten zum Einsatz:
- Verkapselte Befestigungen: In massive GFB-Blöcke eingebettete Hülsen mit Innengewinde, die für Schraubverbindungen verwendet werden. Die Mindestabmessungen der GFB-Blöcke müssen in jeder Richtung das 8- bis 10-fache des Schraubendurchmessers betragen.
- Geklebte Befestigungen (Flex- und Schwerkraftanker): Die gängigste Art in Ständerwerkssystemen. Flexanker bieten seitlichen Halt gegen Wind und ermöglichen gleichzeitig thermische und feuchtigkeitsbedingte Rotationen; Schwerkraftanker übertragen das Eigengewicht der GRC-Haut auf den Rahmen.
- Frontbefestigungen: Werden verwendet, wenn der Zugang von hinten eingeschränkt ist, mit Neopren-Unterlegscheiben und überdimensionierten Bohrlöchern, um Bewegungen zu ermöglichen.
- Verdeckte Befestigungen: Schlitz- und Dübel-Systeme, bei denen eine Befestigung an der Vorderseite aus architektonischen Gründen nicht akzeptabel wäre.
Die Grundregel ist klar: Eine Überbefestigung muss vermieden werden. Befestigungen, die die Bewegung von GRC einschränken, erzeugen innere Spannungen, die zu Rissbildung führen. Der Standardansatz sieht mindestens vier Befestigungspunkte pro Platte vor, die so positioniert sind, dass eine freie Bewegung in alle Richtungen möglich ist.
GFB vs. Betonfertigteile: Argumente für einen Wechsel
Schon allein das Gewichtsargument würde die Wahl von GFB für viele Anwendungen rechtfertigen. Eine GFB-Fassadenplatte ist in der Regel 10–15 mm dick, verglichen mit mindestens 70–100 mm bei gleichwertigen Betonfertigteil-Fassaden. Die daraus resultierende Gewichtsersparnis ist enorm – und die Folgewirkungen verstärken sich gegenseitig:
- Leichtere Platten bedeuten kleinere Kräne und eine einfachere Baustellenlogistik
- Das geringere Plattengewicht ermöglicht Einsparungen bei der Fundament- und Überbauplanung von Hochhäusern
- Weniger zu transportierendes Material bedeutet einen geringeren CO₂-Fußabdruck pro Platte
Die Umweltdaten aus Prof. Bartos’ Buch sind beeindruckend: Im direkten Vergleich zwischen GRC- und Betonfertigteil-Entwässerungsrinnen wies das Betonfertigteilprodukt eine um 57 % höhere ungewichtete Umweltbelastung auf als das entsprechende GRC-Produkt. Bei Kabelkanälen lag dieser Wert bei 123 %. Der Hauptgrund dafür ist die deutlich geringere Masse von GFB pro Laufmeter Produkt.
GFB-Platten sind zudem deutlich schlagfester als normaler Beton – eine Eigenschaft, die Bruchschäden während des Transports und der Montage reduziert, was in dem Buch ausdrücklich als weiterer sekundärer Umweltvorteil aufgeführt wird. Sie widerstehen UV-Zersetzung, Frost-Tau-Wechseln und biologischem Befall und erfüllen gleichzeitig die Anforderungen an die Nichtbrennbarkeitsklassen, die von den meisten Bauvorschriften weltweit vorgeschrieben sind.
Die selbstreinigende, luftreinigende Weiterentwicklung von GFB
Eine der überzeugendsten neueren Entwicklungen in der GFB-Technologie ist eGRC – glasfaserverstärkter Beton mit einer photokatalytischen Oberfläche. Der Mechanismus funktioniert wie folgt: Titandioxid (TiO₂) in seiner kristallinen Anatas-Form wird in die Oberflächenschicht des GRC eingebracht. Bei Einwirkung von UV-Licht aus natürlichem Tageslicht erzeugt das nanokristalline TiO₂-Gitter in Gegenwart von Luftfeuchtigkeit hochreaktive Radikale (O₂⁻ und OH⁻). Diese Radikale zersetzen organische und anorganische Schadstoffe – darunter auch Stickoxide (NOx) aus dem Verkehr – in harmlose, wasserlösliche Verbindungen, die vom Regen weggespült werden.
Das Ergebnis ist eine Fassadenplatte, die die Umgebungsluft aktiv reinigt und eine saubere, weiße Oberfläche bewahrt, ohne dass eine Hochdruckreinigung oder chemische Behandlungen erforderlich sind. Angesichts der Tatsache, dass Stickoxide mit Atemwegserkrankungen, der Eutrophierung von Ökosystemen und saurem Regen in Verbindung gebracht werden, sind die Vorteile großer, mit eGRC verkleideter Fassaden für die Luftqualität in städtischen Umgebungen nicht zu unterschätzen.
Qualitätskontrolle und Konformität
Das GRCA-System zur Qualitätssicherung basiert auf der statistischen Einhaltung von Kennwerten – nicht nur auf Stichprobenprüfungen mit „bestanden“ oder „nicht bestanden“. Der Kennwert MOR ist der Wert, über dem voraussichtlich 95 % aller Mittelwerte der Testplatten liegen, berechnet aus mindestens 40 Mittelwerten von Testplatten.
Prüfplatten (mindestens 500 × 800 mm) müssen mindestens einmal pro Tag pro Pumpe (Spritzverfahren) oder pro Mischer (Vormischung) hergestellt werden. Sie werden unter denselben Bedingungen wie die Produktionsbauteile ausgehärtet und geprüft. Die wichtigste Prüfung ist die Vierpunkt-Biegeprüfung (GRCA-Prüfverfahren Teil 3 / EN 1170-5), bei der LOP und MOR anhand von rechteckigen Probekörpern gemessen werden, die aus der Prüfplatte ausgeschnitten wurden. Die Auswaschprüfung (Teil 1 / EN 1170-2) überprüft den tatsächlichen Glasfasergehalt von frischem GRC aus der Produktion; dies erfolgt während des Spritzvorgangs in der in der Spezifikation geforderten Häufigkeit.
Vollmitglieder der GRCA werden jährlich von einem unabhängigen externen Gutachter bewertet, der überprüft, ob ihre Anlagen, Ausrüstung und Arbeitskräfte den geforderten Standards entsprechen. Dies ist keine reine Formalität: Der Status als Vollmitglied ist das glaubwürdigste Qualitätssicherungssignal, das sich ein GRC-Planer wünschen kann. Bei der Spezifizierung von GRC ist die Forderung nach dem Status als GRCA-Vollmitglied seitens des Herstellers der wirksamste Qualitätshebel, der zur Verfügung steht.
So spezifizieren Sie GFB richtig
Beim Verfassen einer GFB-Spezifikation müssen die folgenden Entscheidungen getroffen werden – idealerweise in Absprache sowohl mit dem GRC-Hersteller als auch mit einem im Bereich GRC erfahrenen Statiker:
- Wählen Sie die Güteklasse (8, 10 oder 18) auf der Grundlage der statischen Anforderungen des Produkts aus, nicht nur anhand des architektonischen Lastenhefts.
- Entscheiden Sie sich für Polymer oder Nicht-Polymer (P-Güteklasse): Polymermodifizierte Mischungen vereinfachen die Aushärtungslogistik und sind heute in den meisten Produktionsstätten Standard.
- Legen Sie die Plattenbauweise fest (einwandig, gerippt, Ständerwerk, Sandwich) auf der Grundlage der Plattengröße, der Befestigungsbedingungen und der Anforderungen an die akustische und thermische Leistung.
- Definieren Sie das Befestigungssystem im Detail und stellen Sie sicher, dass die Befestigungskonstruktion den gesamten Umfang an thermischen und feuchtigkeitsbedingten Bewegungen berücksichtigt, denen die Platten im Betrieb ausgesetzt sein werden.
- Verlangen Sie die Herstellung durch ein Vollmitglied der GRCA und legen Sie die Einhaltung der GRCA-Spezifikation (Februar 2021 oder aktuelle Ausgabe) fest, zusammen mit Prüfungen gemäß den GRCA-Prüfverfahren und der Normenreihe EN 1170.
- Nehmen Sie eine vereinbarte Farbpalette und Oberflächenbeschaffenheit in die Spezifikation auf und berücksichtigen Sie dabei, dass gewisse Farbabweichungen bei zementären Werkstoffen naturgemäß auftreten und keinen Grund für eine Ablehnung darstellen sollten, sofern sie innerhalb der vereinbarten Toleranzen liegen.
Fazit
GRC ist keine vereinfachte Version von Beton. Es handelt sich um einen echten Hightech-Verbundwerkstoff, bei dem sowohl die Matrix als auch die Bewehrung selbst komplexe Systeme sind, die auf der Nanoskala miteinander interagieren. Das Bemerkenswerte daran ist, dass diese Komplexität in einem Material gebündelt ist, das sich in nahezu jede Form bringen lässt, von relativ kleinen Spezialunternehmen hergestellt wird und an einer Gebäudefassade zu einem Bruchteil des Gewichts eines vergleichbaren Betonfertigteils angebracht werden kann.
Für Architekten ist es das Material, das „Ja“ sagt zu geschwungenen Formen, profilierten Oberflächen, historischen Details und großen Spannweiten. Für Bauingenieure ist es ein Material, das eine sorgfältige Planung erfordert, diese aber mit einem leistungsfähigen, langlebigen und wartungsarmen Verkleidungssystem belohnt. Für Planer bietet die Kombination aus der GRCA-Vollmitgliedschaft, der GRCA-Spezifikation und der Prüfreihe nach EN 1170 ein Qualitätssicherungssystem, das ebenso streng ist wie alles, was für herkömmliche Fertigteilprodukte verfügbar ist.
Das volle Potenzial von GRC als Baustoff ist wohl noch nicht ausgeschöpft. Die Forschung zu seiner Mikrostruktur, Bruchmechanik und nanotechnologisch optimierten Rezepturen schreitet weiterhin voran – doch das, was bereits vorhanden ist, reicht völlig aus, um die Art und Weise, wie Gebäude verkleidet, detailliert und gebaut werden, grundlegend zu verändern.
Alle technischen Daten und Planungshinweise in diesem Artikel stammen aus: Prof. Peter J.M. Bartos, „Glasfaserverstärkter Beton: Grundlagen, Herstellung, Eigenschaften und Anwendungen“ (Whittles Publishing, 2017); dem „GRCA Practical Design Guide for GRC“, Version 1.1 (März 2018); den „GRCA Methods of Testing Glassfibre Reinforced Concrete GRC Material“ (Oktober 2017); sowie der „GRCA Specification for the Manufacture, Curing and Testing of GRC Products“ (Februar 2021).